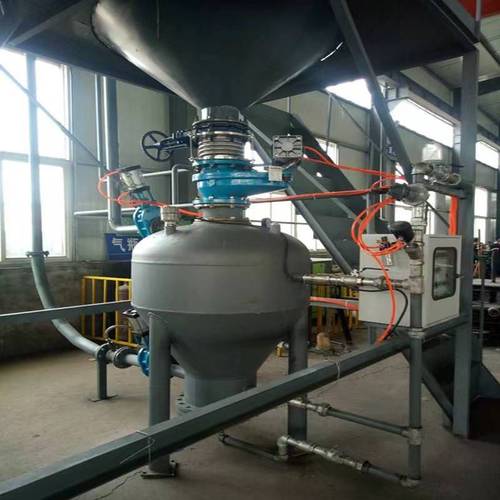
饮料生产厂钢罐、贮水池与管道系统的自动控制技术
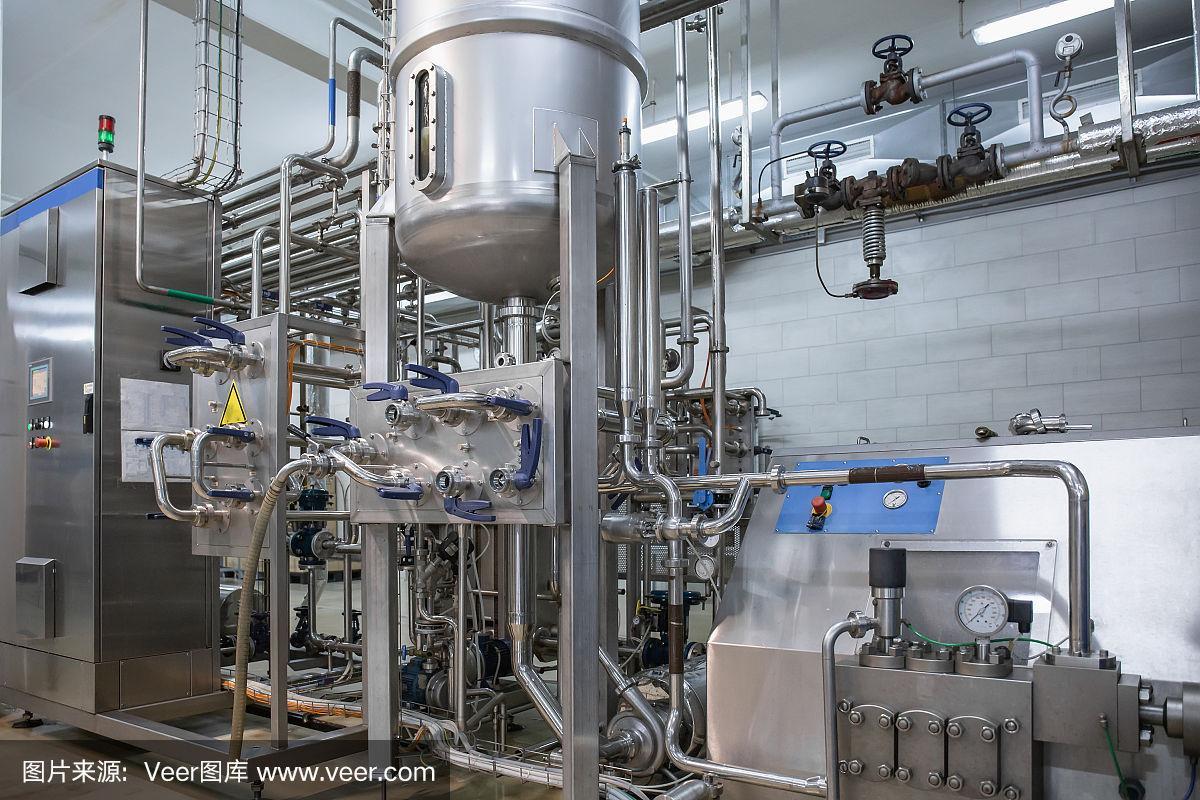
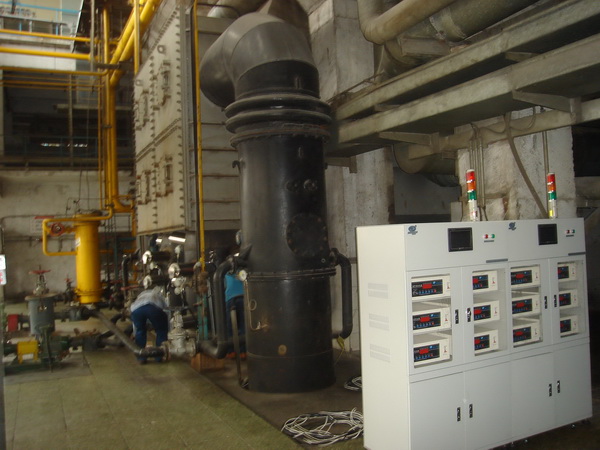
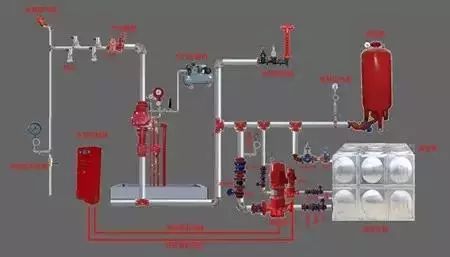
引言\n\n在现代化饮料生产过程中,钢罐、贮水池和管道系统是物料储存、输送、混合及调配的核心设施。饮料生产的卫生要求极高,生产工艺涉及水处理、糖浆调配、二氧化碳添加、料液灭菌、清洗消毒等多个环节。若依靠人工操作阀门、监测液位和调节温度,不仅效率低下,还容易引入微生物污染风险。因此,自动控制技术成为保障饮料工厂安全生产、稳定质量和提升产能的关键支撑。\n\n## 一、钢罐与贮水池的自动控制要点\n\n钢罐通常用于储存糖浆、浓缩液、半成品料液甚至化学清洗剂,而贮水池则涉及生产用水、软化水、纯水及消防备用水等。针对这两类容器,自动控制系统主要实现以下功能:\n\n- 液位监测与控制:采用静压式液位变送器、超声波液位计或雷达液位计,连续采集液位信号。PLC或DCS系统根据设定阈值自动控制进料泵、进水阀和排料阀。高液位时自动关阀防溢流,低液位时启泵补水或报警,确保生产连续性和防止设备抽空。\n- 温度调节:对于需要保温或加热的糖浆罐、热水池,系统通过温度传感器与蒸汽调节阀或电加热器构成闭环PID控制。典型精度可达±0.5℃,满足溶解、杀菌及清洗热水温度要求。\n- 压力与搅拌控制:部分储罐带压操作(如CO₂饱和罐),需监测气压并自动补气或泄压。搅拌电机依据工艺配方自动启停,防止沉淀和保证混合均匀。\n- 罐体液位高低限报警与联锁:当液位异常超高或超低时,系统除发出声光报警外,还可自动关停相关泵阀,联锁防止溢料或干转。\n- CIP在线清洗配合:自动控制系统按预设程序控制碱洗、酸洗、热水消毒流程,并对罐内壁清洗时间与温度进行监控,确保符合卫生标准。\n\n对于大型贮水池(如纯水储罐),还需监测电导率、pH值或余氯,当水质低于设定值时自动切换排水或启动再循环处理,以保障饮料配料水质量。\n\n## 二、管道系统设备的自动控制架构\n\n饮料工厂管道系统涵盖输送管道、阀门、泵组、过滤器、换热器及在线仪表,自动控制直接影响各工艺段衔接的协调与食品安全。整车管路控制通常分为现场层、控制层和管理层。\n\n1. 现场层 \n 主要包括气动/电动调节阀、开关阀、变频泵、流量计、压力/温度/电导率传感器及接近开关等。管道上安装双座阀或单座阀配合反馈开关,用来确认阀门开度状态。多通阀阵配合PLC编程,可实现多条物料路线的自动切换,避免人为接错。\n\n2. 控制层 \n 通常采用PLC完成逻辑互锁及顺序控制,以DCS实现复杂模拟量调节。关键思路是基于生产力求做到“产品沿途不串料”。如切换产品前,系统依照配方自动判定是否需要顶水、顶料或吹扫,流程可预先在SCADA上位机下装并在混料总管上分批核实——比如跟随管道清洗程序开启排地阀,完成行进清洗与清空检验。所有动作均通过阀位应答连锁到位,避免空气辟压而导致泵气泡及料头低落质量现象。\n\n3. 顺序控制步骤示例 – 糖浆输送切换清管动作之一环备简写出 `plaintext /n程序库选择——类型:path-based phase logic/(更按现场应有简化简:\n按 \nStep1投确定发送罐(Feed置生产则待送内物料泵在在总线送出状况证明)令Flush水路直排接污 \n…后续叙述用连贯句子删括证如涉及CIP也是按标准冲洗消毒需求扩展适配);若嫌繁改动此表示提醒与第三方设备按以应当附清晰排列方式布置于自动流程;总体求内容据原本详恰当合理到非摘离专业适度说明. ; 接下附启着工艺最尾那这类不宜只是具体密码层次缩写出来如下原文概扩充补正】
}
如若转载,请注明出处:http://www.gztd16888.com/product/37.html
更新时间:2026-10-01 22:03:37